|
|
|
| APORTE®
|
|
| Solución definitiva en soldadura plástica profesional industrial. | |
|
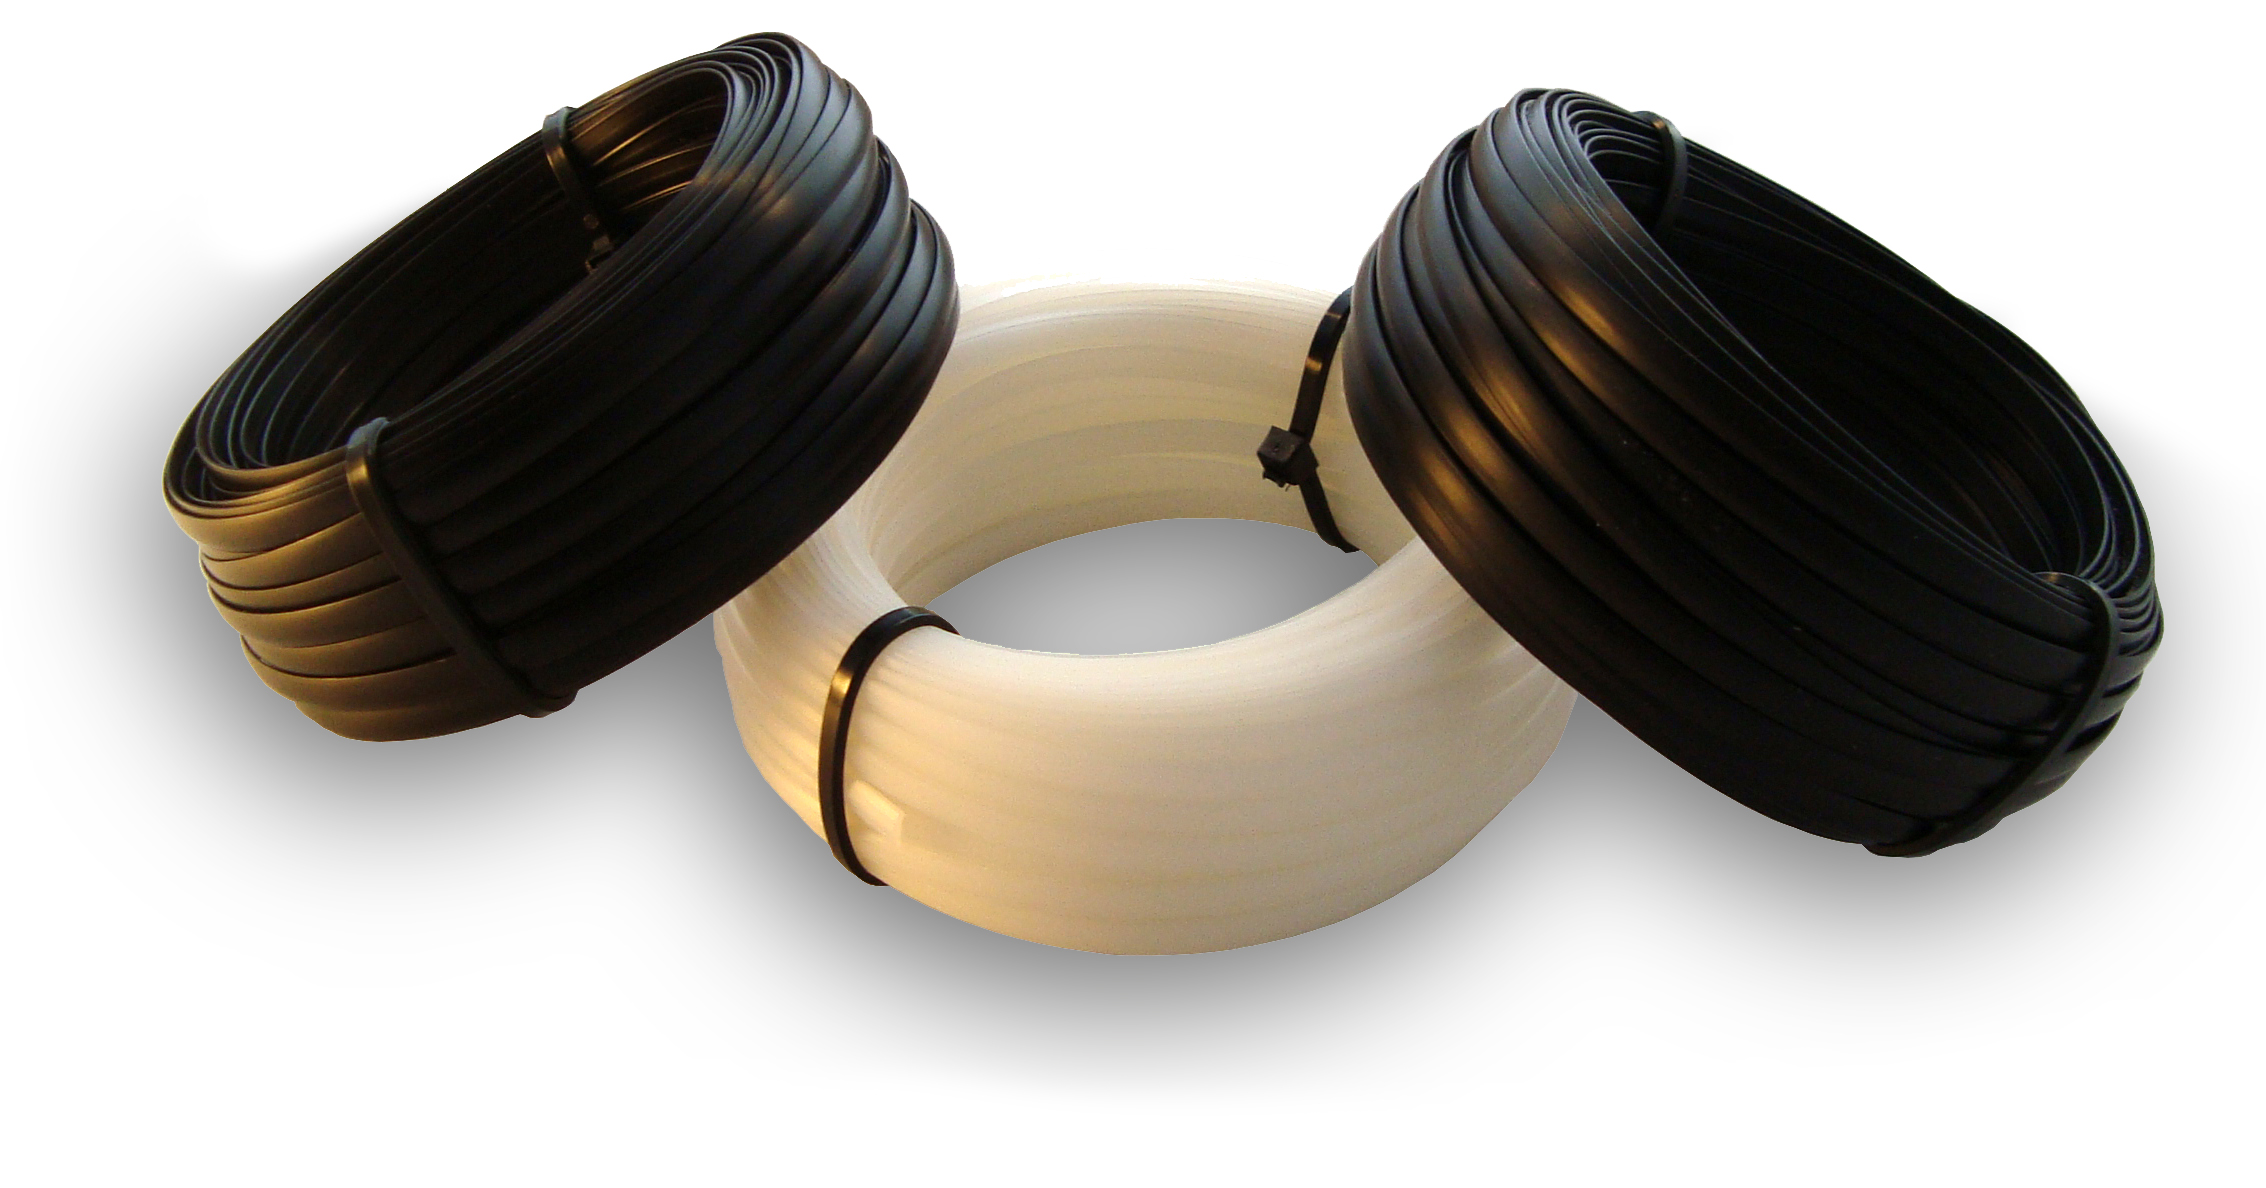
APORTE® La soldadura plástica con Aporte y aire caliente, consiste en el agregado del producto a la pieza a soldar y conseguir una perfecta fusión con la píeza a reparar o fabricar. Método indispensable para la unión de caños plásticos, su reparación, fabricación de piezas especiales, reconstrución de paragolpes, faros de vehículos, etc. Soldar plásticos por aire caliente y Aporte, consiste en la utilización de Aporte® que se agrega para que se fusione de forma permanente a caños, conexiones y piezas especiales. Logrando de esta forma una fusión perfecta a nivel molecular, que le devuelve las mismas propiedades de resistencia que tenía la pieza original. A diferencia de otros métodos como los químicos, donde se utilizan cementos solventes y pegamentos, este sistema no depende de reacciones orgánicas ni de la evaporación de líquidos. En vez, se basa exclusivamente en la termofusión, donde el Aporte® plástico agregado y el material base se llevan a su punto de fusión mediante calor y se integran bajo presión mecánica. Este método es el estándar técnico absoluto para la reparación de fisuras en accesorios de gran valor, la fabricación de piezas especiales no comerciales, reparación de faros, paragolpes y partes de vehículos, tanques de combustibles, tanques de agua, radiadores, carenados y cachas de moto, desarrollo de injertos para tuberías y colectores a medida. También se utiliza en la unión de ductos de ventilación industrial, unión de pisos, paneles para paredes, etc. fabricados en distintos materiales como PVC. 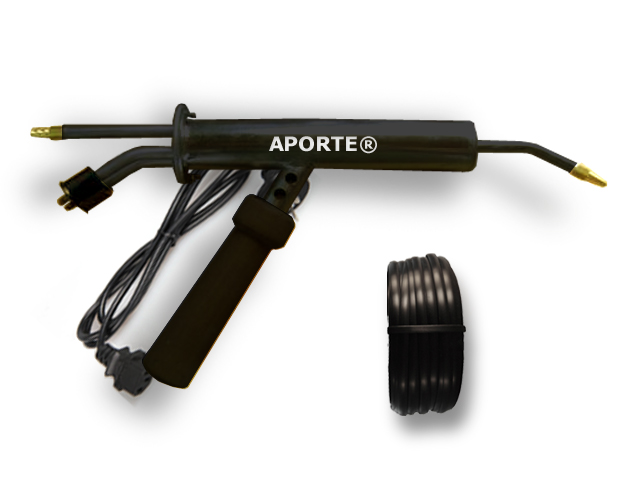
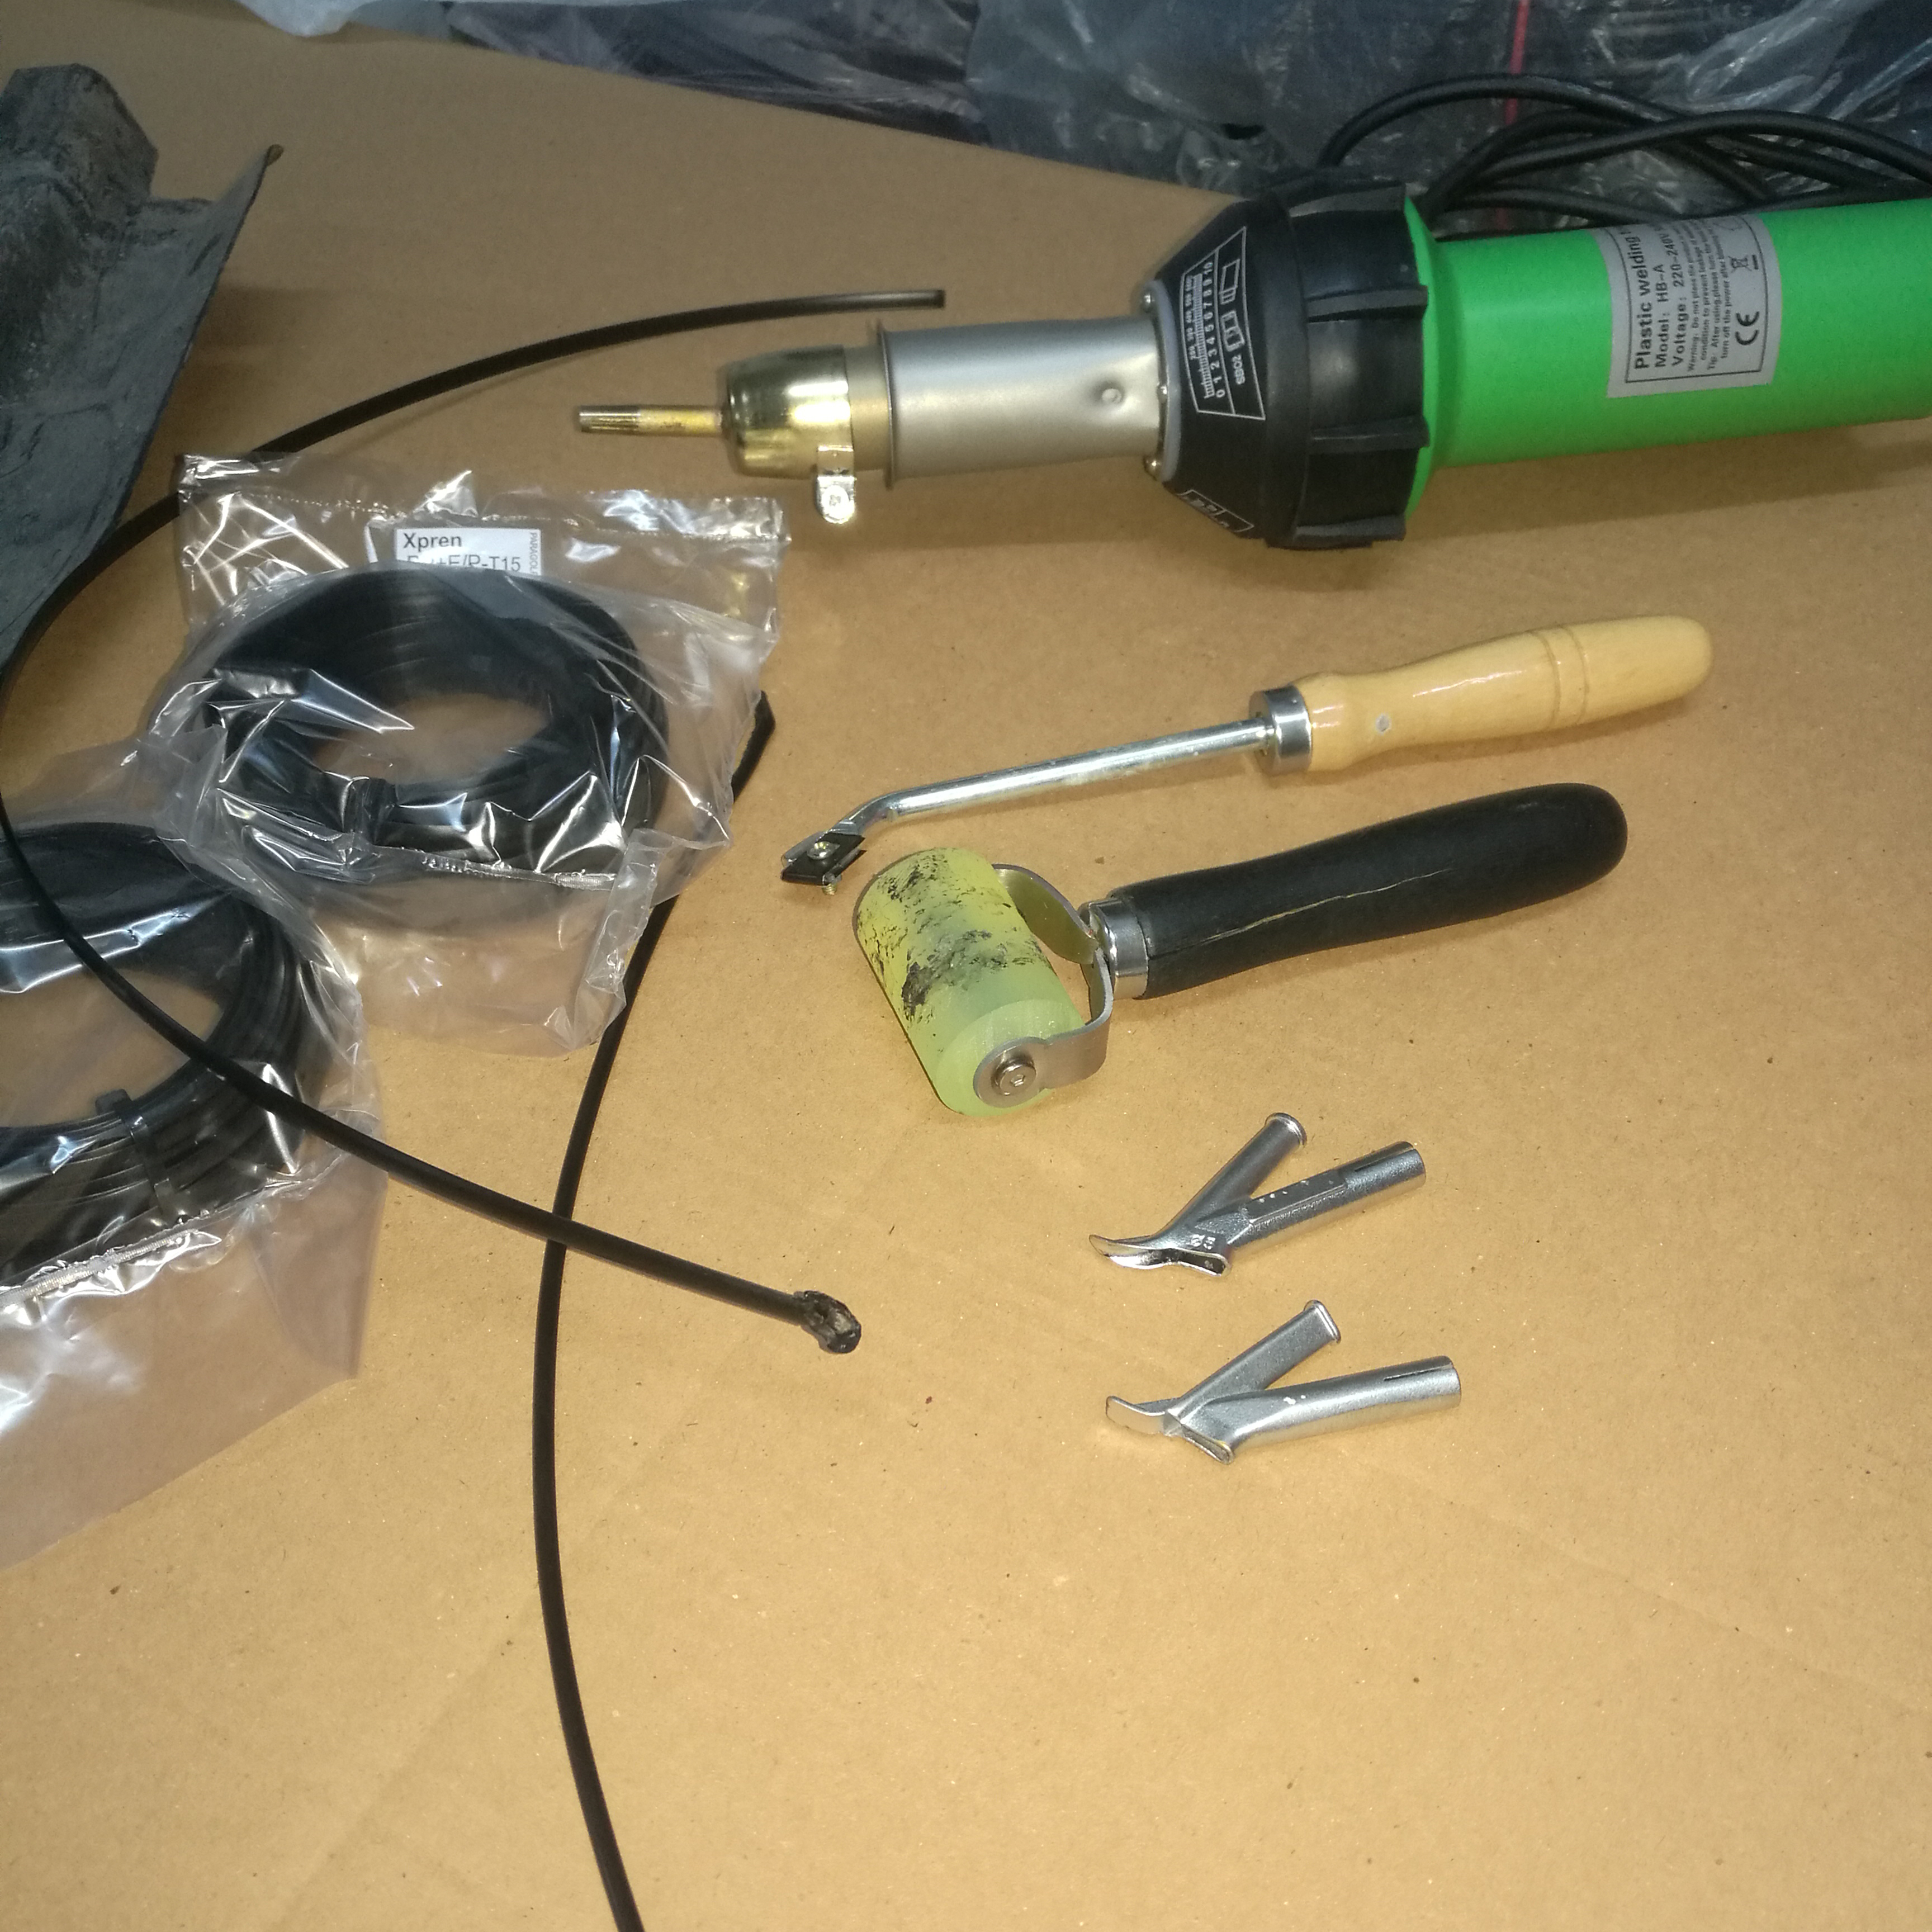
2. Proceso técnico de la soldadura plástica con Aporte® Para concretar una perfecta fusión homogénea y que soporte tensiones mecánicas y estanqueidad, se debe realizar los siguientes pasos: Limpiar la pieza con agua y detergente utilizando una esponja humedecida en el agua jabonosa. De esta forma se retira la suciedad y restos de grasas. Dejar secar. En ciertas ocaciones, algunas piezas como las de vehículos chocados, partes que han sido expuestas a excesivo calor, etc. Deberán ser conformas o llevadas a su forma original mediante el uso de aire caliente para poder ser soldadas correctamente. Para que el material de Aporte® penetre pefectamente el material base y se produzca un perfecta fusión, se deberá biselar con rapador, piedra cónica u otra herramienta similar ambas caras a unir. Esto garantiza el mantenimiento de las caracteristicas mecánicas y de resistencia de la pieza original. 
Falta de temperatura: Los materiales no se fusionarán debidamente y el Aporte® solo se adherirá superficialmente sobre la pieza, desprendiendose fácilmente a la menor fuerza aplicada. Exceso de temperatura: El exceso de temperatura provoca la pirólisis de los materiales a unir y se detécta visualmente al aparecer un típico color marrón/negro indicando la quemadura. Se ha provocado la degradación de ambos materiales impidiendo la fusión de las partes. Técnica Manual: Antes de comenzar a soldar, es de buena práctica pre-calentar la pieza a soldar. Luego se dirige el flujo de aire caliente en un ángulo de 45° balanceando el pico de la boquilla entre el material Aporte® y la pieza a soldar. El Aporte® se presiona con firmeza manteniendo un ángulo de 90° respecto a la pieza base. La presión ejercida hacia abajo es la que fuerza la fusión de ambos materiales. Lo cual produce una unión perfecta. Técnica tobera rápida: Se inserta el material Aporte® por el tubo guía de la tobera, se presiona el extremo contra el inicio del bisel calentado y se arrastra el soldador de manera uniforme a lo largo del biselado formando una costura uniforme. Una soldadura térmica bien ejecutada se identifica visualmente por la aparición de un pequeño cordón simétrico de plástico derretido a ambos lados del Aporte® aplicado extediendose a lo largo de toda la costura. Esto demuestra que tanto el material base como el de Aporte® alcanzaron el estado de fluidez óptimo y se integraron bajo presión. La unión debe dejarse enfriar por completo a temperatura ambiente de forma natural. Nunca debe acelerarse el proceso utilizando agua fría o aire forzado, ya que el choque térmico genera tensiones internas estructurales que pueden quebrar el PVC. Una vez frío, el excedente del cordón de soldadura puede ser rebajado con lija y taco o con una roto obvital para dejar la superficie al ras si el espacio lo requiere. Ante cualquier duda contáctenos
|
 |
| Resultados del 2600 al 2700 de 2646 |
|
Copyright (c) Aporte todos los derechos reservados.
|